
Գլանափաթեթների ինքնակպչուն պիտակների արտադրության մեջ ցանցի ձգումը և եզրերի շեղումը տարածված, երկարատև խնդիրներ են, որոնք անհանգստացնում են տպագրական ձեռնարկություններին: Թղթի և թաղանթի գլանափաթեթները խիստ հակված են կողմնային և երկայնական ձգման դեֆորմացիայի թվային տպագրական մեքենաներում տաքացնելուց և չորացնելուց հետո: Ավանդական մամլիչով կտրող սարքավորումները հագեցած են միայն հիմնական միակողմանի լուսաէլեկտրական եզրերի ուղղորդմամբ, որը կարող է շտկել միայն միակողմանի տեղաշարժերը և չի կարողանում փոխհատուցել ցանցի կուտակային ձգումը: Սա առաջացնում է կտրված ուրվագծերի և տպագիր գրաֆիկայի միջև սխալ գրանցման պատճառ, ինչը հանգեցնում է խմբաքանակների հաճախակի մերժումների: Շատ տպագրական ընկերություններ հայտնում են, որ մշակված գլանափաթեթների մեկ խմբաքանակի ջարդոնի մակարդակը կարող է հասնել 5%-ից 10%-ի, ինչը տարեկան տասնյակ հազարավոր յուանների հումքի կորուստների պատճառ է դառնում, որոնք ուղղակիորեն նվազեցնում են պատվերի շահույթը: Գլանափաթեթների գրանցման ճշգրտության այս արդյունաբերության ցավոտ կետը լուծելու համար IECHO LCT լազերային մամլիչով կտրող մեքենաների ամբողջ շարքը հագեցած է եռակի միացման ճշգրիտ կառավարման համակարգով, որն առաջարկում է ուլտրաձայնային ինտելեկտուալ եզրերի ուղղորդում, մագնիսական փոշու հաստատուն լարվածության կառավարում և լուսաէլեկտրական սենսորային ավտոմատ դիրքավորում: Այն համապարփակ կերպով շտկում է ցանցի շեղումը՝ պահպանելով կտրման կայուն ճշգրտությունը ±1 մմ-ի սահմաններում և զգալիորեն նվազեցնելով նյութի ջարդոնի կորուստները:
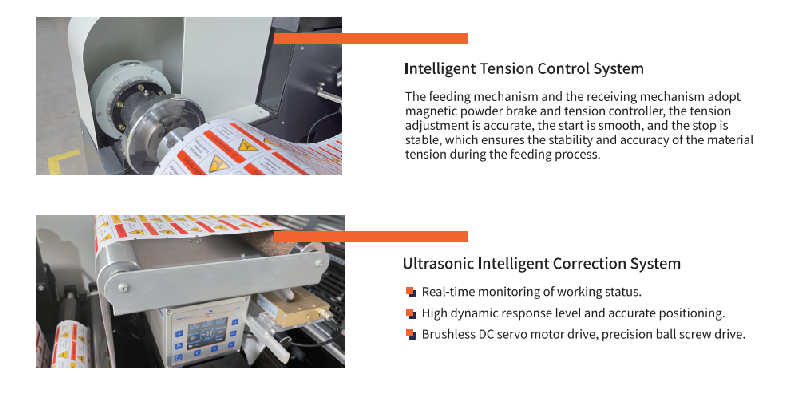
Եռակի ճշգրտության համակարգն ունի առանձին պարտականություններ, որոնք աշխատում են համաժամեցված, փակ ցիկլով շտկման ճարտարապետությամբ: Առաջին շերտը ուլտրաձայնային ինտելեկտուալ սերվո եզրային ուղղորդման համակարգն է: Ի տարբերություն ավանդական միակողմանի լուսանկարչական աչքի ցանցային ուղղորդիչների, ուլտրաձայնային սենսորը չի հիմնվում տպագիր գունային նշանների վրա, ինչը թույլ է տալիս կայունորեն հայտնաբերել թափանցիկ PET, PP թաղանթներ և մատ պիտակներ՝ առանց ֆոնային գույների: Այն իրական ժամանակում գրանցում է ցանցի ձախ և աջ տեղաշարժերը, մինչդեռ անխոզանակ DC սերվոշարժիչը, որը զուգորդվում է ճշգրիտ գնդիկավոր պտուտակի հետ, արագ կարգավորում է ցանցի դիրքը: Արագ դինամիկ արձագանքման արագությամբ այն անընդհատ շտկում է շեղումը նույնիսկ ցանցի բարձր արագությունների դեպքում՝ կանխելով շարունակական շեղման պատճառով կուտակային սխալ գրանցումը:
Երկրորդ շերտը ինտելեկտուալ մագնիսական փոշու լարվածության կառավարման համակարգն է: Ե՛վ սնուցման, և՛ փաթաթման ծայրերը հագեցած են մագնիսական փոշու արգելակներով և նվիրված լարվածության կարգավորիչներով՝ ցանցի ամրությունը ճշգրիտ կարգավորելու համար: Լարվածությունը մնում է հարթ և հավասարակշռված սարքավորումների գործարկման, բարձր արագությամբ աշխատանքի և կանգառի ընթացքում՝ կանխելով այնպիսի խնդիրներ, ինչպիսիք են նյութի առջևի մասի ձգումը կամ ցանցի հետևի մասի թուլացումն ու կնճռոտումը: Հեշտ ձգվող բարակ թաղանթների համար, ինչպիսիք են բարակ PET-ը և BOPP-ը, հաստատուն լարվածությունը արդյունավետորեն ճնշում է նյութի երկարացման դեֆորմացիան՝ լուծելով տպագրված նախշերի և կտրման գծերի միջև սխալ գրանցման խնդիրը արմատում: Կոշտ գլանափաթեթները, ինչպիսիք են հաստ պատված թուղթը և մետաղական թուղթը, նույնպես պահպանում են ցանցի հարթ ընթացքը՝ առանց ծռմռվելու կամ կնճռոտվելու, երաշխավորելով կտրման միատարր հավասարեցում:
Երրորդ շերտը ֆոտոէլեկտրական սենսորային ավտոմատ դիրքորոշման համակարգն է: Ֆոտոէլեկտրական բաղադրիչները միացված են լազերային մշակման համակարգին իրական ժամանակում՝ ավտոմատ կերպով նույնականացնելով տպագրված թերթիկի վրա գրանցման նշանները մեքենայի գործարկման ժամանակ: Կառավարման համակարգը ավտոմատ կերպով հաշվարկում է կտրման բազային գիծը՝ համաձայն նշանի կոորդինատների, դինամիկ կերպով համապատասխանեցնելով թերթիկի արագությունը լազերային կտրման ուղու հետ՝ տպագրությունից հետո առաջացած աննշան ձգման սխալները ճշգրիտ փոխհատուցելու համար: Նույնիսկ եթե ձգումը տատանվում է գլանափաթեթի առջևի և հետևի հատվածների միջև, սարքավորումները դինամիկ կերպով կարգավորում են լազերային կտրման ուղին՝ ապահովելու համար, որ յուրաքանչյուր պիտակի նախշը կատարելապես համընկնի կտրման գծի հետ՝ լիովին լուծելով արդյունաբերության գլխացավերը, ինչպիսիք են ձեռքով հավասարեցման մեծ սխալները և խմբաքանակի գրանցման թափոնները:
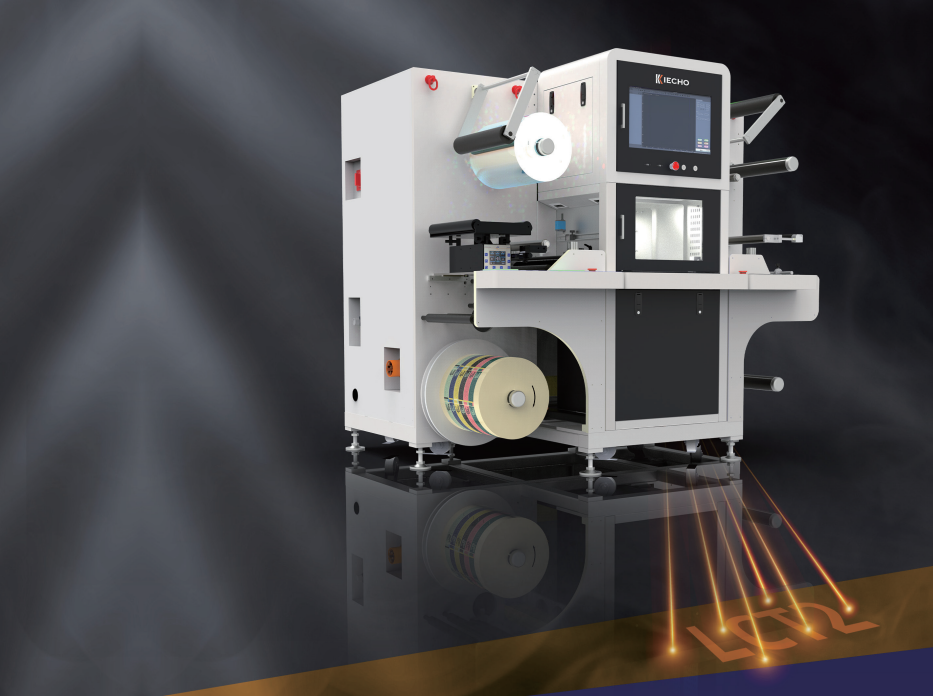
Այս ամբողջական ճշգրտության համակարգը համատեղելի է LCT շարքի բոլոր մոդելների հետ՝ պահպանելով լիովին ստանդարտացված սարքավորումների տեխնիկական բնութագրերը նոր կոմպակտ LCT2-ի և առաջին սերնդի զանգվածային արտադրության LCT350-ի միջև: Անկախ նրանից, թե տեղական խանութներում փոքր խմբաքանակի կարճ գլանափաթեթներ են մշակվում, թե արդյունաբերական գործարաններում գերերկար անընդհատ գլանափաթեթներ, ուղղման համակարգը պահպանում է կայուն աշխատանք: Բարդ հիմքերի վրա իրական փորձարկումների ժամանակ, ինչպիսիք են 45 մկմ գերբարակ PET սոսինձները, 280 գ հաստությամբ պատված թուղթը և խոզանակված արծաթե մետաղական թուղթը, հազար պիտակի համար ջարդոնի մակարդակը վերահսկվել է 1%-ի սահմաններում՝ նվազեցնելով նյութի կորուստը 70%-ով՝ համեմատած ավանդական մետաղամշակման սարքավորումների հետ:
Ճշգրիտ սարքավորումներից բացի, ներկառուցված թռչող կտրման կառավարման համակարգը լրացուցիչ ապահովում է պատրաստի արտադրանքի հետևողականությունը: Մինչև 8 մ/վ գծային լազերային կտրման արագությամբ նյութը անընդհատ շարժվում է առանց կանգ առնելու կամ դանդաղեցնելու՝ խուսափելով լարվածության տատանումներից և դիրքի տեղաշարժերից, որոնք առաջանում են հաճախակի մեկնարկի և կանգառի պատճառով: Բարձր հզորությամբ եռակցված պողպատե շասսին ապահովում է բարձր կոշտություն՝ նվազագույն կառուցվածքային տատանումներով բարձր արագությամբ աշխատանքի ընթացքում, լրացուցիչ ապահովելով երկարաժամկետ մշակման ճշգրտություն և կայունություն:
Այն պիտակների ձեռնարկությունների համար, որոնք շահութաբերության համար ապավինում են գլանափաթեթներով սնուցվող ինքնակպչուն մշակմանը, հումքի կորուստը ներկայացնում է խոշոր ծախս, որը չի կարող անտեսվել: IECHO LCT շարքի եռակի համակարգված ճշգրիտ կառավարման համակարգը կառավարում է մշակման շեղումները երեք չափումներով՝ ցանցի դիրք, նյութի լարվածություն և նախշի հավասարեցում: Արդյունավետորեն նվազեցնելով թափոնների քանակը և խնայելով հումքի ծախսերը, երկարաժամկետ շահագործումը ստեղծում է զգալի ծախսերի խնայողություններ, ինչը այն դարձնում է գլանափաթեթների գրանցման կորստի խնդիրները լուծելու համար անհրաժեշտ սարքավորումների լուծում: